
회사 뉴스
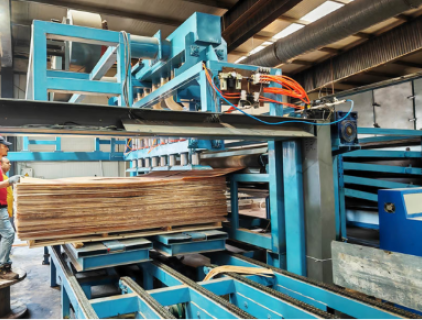
베니어 건조기 기계의 정격 용량은 구매자가 선택지를 좁히는 데 도움이 되지만, 구매의 유일한 기준이 되어서는 안 됩니다. 실제 합판 생산에서 생산량은 베니어 두께, 투입 수분 함량, 목표 수분 함량, 시트 크기, 열원, 건조 온도, 이송 속도, 목재 수종에 따라 크게 달라집니다. 그래서 4데크 건조기와 6데크 건조기를 비교하는 공장은 더 실용적인 질문을 해야 합니다: 매일 라인을 통과하는 베니어 포트폴리오에 어떤 구성이 진정으로 맞는가?
정격 용량은 시작에 불과하다
에이베니어 건조기특정 공정 조건 내에서 작동합니다. Shine
2026/08/21 14:48
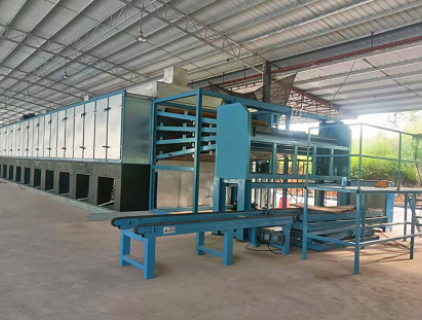
소규모 합판 공장에서 가장 큰 건조기를 바로 구입하는 것은 거의 현명한 선택이 아닙니다. 대신, 먼저 베니어 건조기 기계를 실제 주문, 작업장 공간, 베니어 크기, 열원 및 현금 흐름에 맞추십시오. 샤인 머시너리의 제품군에는 합판 수직 베니어 건조기, 다양한 롤러 베니어 건조기 구성, 단일 데크에서 6단 데크까지의 종류, 그리고 0.5m³/h에서 7.9m³/h까지의 용량 등급이 포함됩니다. 이는 소규모 공장에 현명한 경로를 제공합니다: 적합한 목재 건조기로 시작한 후 생산이 안정화되면 더 높은 용량의 장비로 확장하십시오.
2026/08/21 14:38
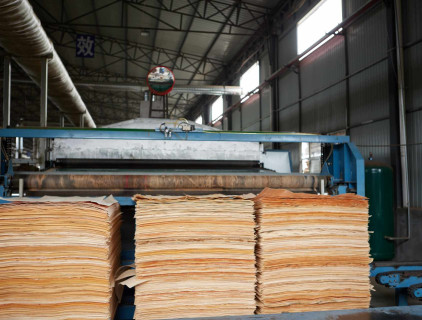
합판 공장이 장시간 교대 근무를 운영할 때, 초기 구매 가격은 롤러 베니어 건조기 재정 장부의 시작점에 불과합니다. 전기 비용은 매 운영 시간마다 발생하므로, 팬 구성은 5년 예산에서 중요한 요소가 될 수 있습니다. Shine Machinery의 제품 사양은 구매자가 베니어 건조기를 결정하기 전에 총 설치 전력, 시간당 실제 kWh, 건조 용량 및 열원 설계를 면밀히 비교해야 하는 이유를 명확히 보여줍니다.
설치 전력 대 실제 전기 요금
설치 전력은 목재 건조기에 포함된 총 모터 용량을 나타냅니다. 그러나 실제 전기 소비량은
2026/08/20 16:12
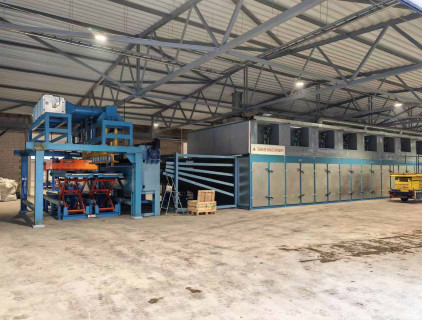
건조 사양서만 보고 건조기를 구매하는 것은 다양한 단판 두께를 다루는 합판 공장에게는 위험할 수 있습니다. 기계가 0.8–8mm 단판을 처리할 수 있다고 주장할 수 있지만, 실제 건조 성능은 여전히 수종, 투입 수분, 목표 수분, 열원, 용량 및 현장 조건에 달려 있습니다. 따라서 전체 장비 주문 전에 샘플 건조는 특히 불균일한 수분으로 인한 배치 재작업을 줄이는 것이 목표일 때 중요한 단계입니다.
두께 범위만으로는 충분하지 않은 이유
Shine Machinery는 0.8–8mm 단판을 지원하는 건조기 구성을 게시합니다.
2026/08/20 16:08
베니어 건조기 출구에서 균열이 발생할 때, 많은 합판 공장에서 즉각적인 대응은 속도를 조정하는 경우가 많습니다. 더 빠른 이송은 분당 더 많은 시트를 약속하며 확실히 매력적으로 보이지만, 베니어 건조는 단순한 처리량 계산이 아닙니다. 라인 속도는 체류 시간을 변화시키고, 체류 시간은 온도, 베니어 두께, 유입 수분, 열풍 순환, 습기 제거 및 냉각과 상호 작용합니다. 이러한 변수들이 균형을 잃으면 목재 건조 기계가 라인을 통해 더 많은 재료를 이동시킬 수 있지만, 후속 합판 생산에 사용 가능한 베니어는 더 적게 보낼 수 있습니다
2026/08/17 17:35
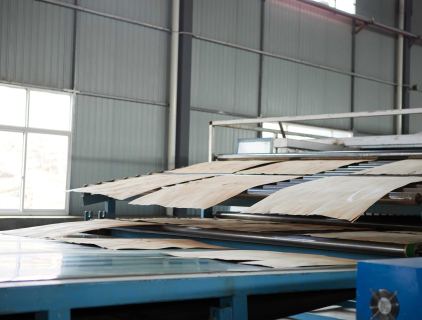
장마철 생산은 합판 공장의 건조 공정에서 모든 약점을 부각시키는 경우가 많습니다. 갓 벗겨낸 베니어는 다양한 수분 조건으로 라인에 투입되는 경우가 잦고, 습한 작업장에서는 건조 후 수분 회복을 관리하기가 더욱 까다로워집니다. 이러한 상황에서 견고한 롤러 베니어 건조기는 단순한 가열 장치가 아니라 중요한 공정 제어 도구로, 공장이 더 평평한 베니어, 일정한 수분 함량, 접착에 최적화된 상태를 달성하도록 돕습니다.
장마철이 베니어 건조를 더 까다롭게 만드는 이유
수분 회복은 건조된 목재가 주변 환경에서 수분을 다시 흡수할 때
2026/08/14 15:11
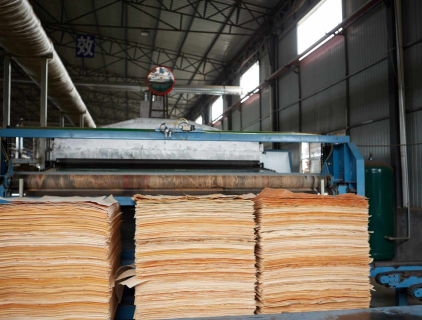
합판 단판이 건조기에서 나올 때 끝부분에 물결 모양이 보이면, 가장 먼저 온도를 높이는 것을 떠올리기 쉽습니다. 그러나 많은 생산 현장에서 이것이 가장 효과적인 첫 번째 조치는 아닙니다. 연속식 단판 건조기는 체류 시간, 열풍 순환, 롤러 압력, 단판 두께, 초기 함수율 간의 미묘한 균형 위에서 작동합니다. 공급 속도가 재료와 맞지 않는다면, 단순히 열을 더 가하는 것은 원래의 물결 모양을 해결하지 못하고 새로운 결함만 만들 수 있습니다.
합판 단판 건조에서 끝 물결이 중요한 이유
끝 물결은 건조 후 시트 끝부분 근처에
2026/08/14 14:50
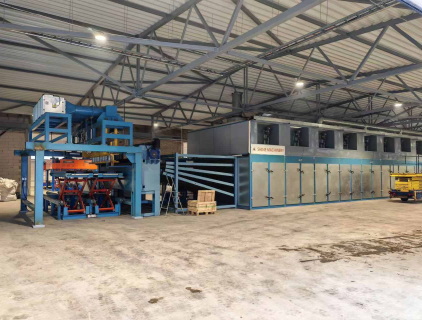
녹색 단판이 60~80% 함수율로 건조 라인에 들어갈 때, 목표는 단순히 시트를 가능한 한 빨리 건조기에 통과시키는 것이 아니다. 합판 및 LVL 생산에서 합격 여부를 결정하는 핵심은 베니어 건조기 기계가 목표 함수율을 달성할 수 있는지, 시트를 평평하고 안정적으로 유지하며 접착 준비가 되게 하는지이다. 목표가 약 10%일 때, 제어 정밀도는 표면적인 건조 속도보다 더 중요한 경우가 많다.
속도를 판단하기 전에 목표 함수율을 정의하라
에이베니어 건조기는 로터리 컷 또는 슬라이스 단판에서 많은 양의 수분을 제거한다. 그러나 물을
2026/08/13 16:53
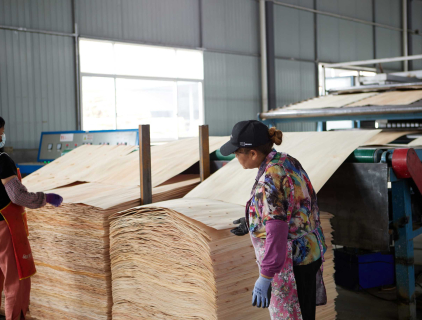
낮은 구매 가격은 베니어 건조기를 매력적으로 보이게 할 수 있으며, 특히 합판 공장이 압박 속에서 생산 능력을 확장할 때 더욱 그렇습니다. 그러나 진짜 질문은 단순히 기계가 첫날에 얼마인지가 아닙니다. 인건비, 연료, 전기, 생산 일관성, 정밀한 수분 제어를 고려한 입방미터당 실제 비용이 중요합니다. 구매자가 베니어 건조기를 비교할 때, m³당 운영 비용이 투자가 수익을 보호하는지 아니면 조용히 잠식하는지를 결정하는 숫자인 경우가 많습니다.
최저 가격이 항상 최저 비용은 아닌 이유
단판 생산에서 건조는 가공 비용과 후공정 패널
2026/08/07 15:16
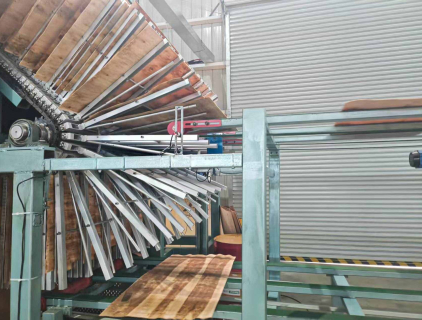
베니어 생산에서 구매자들은 종종 열풍 구간의 길이로 라인을 비교합니다. 이해할 수 있는 일입니다: 가열 길이는 건조 시간, 생산 능력 및 수분 제거와 직접적으로 연결되기 때문입니다. 하지만 베니어 건조기는 단순한 가열 터널이 아닙니다. 냉각 영역, 배출 구간, 수분 목표치 및 속도 제어는 모두 베니어가 기계를 떠나 다음 처리 단계로 진입하는 방식에 영향을 미칩니다. 냉풍 구간이 부차적으로 취급된다면, 공장은 배출 시 불안정한 시트, 예측 불가능한 적재, 그리고 피할 수 있는 처리 중단에 직면할 수 있습니다.
냉각 구간이 더
2026/08/07 15:11
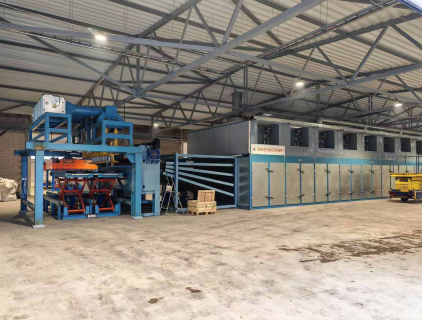
중간 용량 합판 및 베니어 공장의 경우, 하루 50~60m³ 생산량을 목표로 하는 것이 처음에는 간단해 보일 수 있습니다. 그러나 실제로 올바른 결정은 신중히 고려해야 할 두 가지 상호 연결된 요소, 즉 공장 면적과 전력 부하에 달려 있습니다. 원하는 일일 생산량에 완벽히 맞는 건조기가 작업장 길이, 변압기 용량 또는 자재 처리 공간을 초과하면 값비싼 병목 현상이 빠르게 발생할 수 있습니다. 중국 베니어 건조기 제조업체나 공급업체를 평가하는 구매자에게 실질적인 질문은 단순히 "하루에 몇 입방미터인가?"가 아니라, "내 공장이 이
2026/08/04 14:00
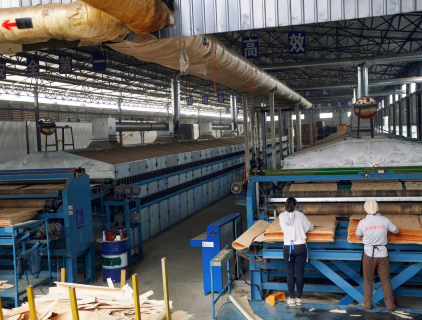
북부 합판 작업장에서 건조 문제의 첫 번째 징후는 항상 낮은 온도만은 아닙니다. 지붕 보에서 떨어지는 물방울, 배출구 근처에 모이는 증기, 또는 등급 분류 전에 건조된 시트가 다시 습기를 머금는 현상일 수 있습니다. 한랭 기후에서 베니어 건조 시, 더 큰 버너를 추가하거나 건조기 온도를 높이는 것은 수분이 시스템 밖으로 빠져나갈 명확한 경로가 있을 때만 효과적입니다. 실제 위험은 종종 배기 설계, 덕트 경로, 단열 전략 및 작업장 환기 균형에 있습니다.
열만으로 겨울 결로를 해결할 수 없는 이유
베니어 건조는 열 전달, 공기
2026/07/30 17:39